


1.そもそも「罫割れ」とは?放置できない品質への悪影響
段ボールや紙器の打ち抜き加工・折り曲げ加工を行う際、表面のライナー(紙)がピキッと割れたり、破れたりしてしまう現象を「罫割れ(けいわれ)」と呼びます。
近年は環境配慮の観点から古紙配合率の高い原紙が増えており、以前にも増して「罫割れが起きやすくなった」と頭を抱える現場の声をよく耳にします。しかし、この罫割れを「多少の割れなら仕方ない」と放置するのは非常に危険です。
- 外観不良によるクレーム・取引停止のリスク
パッケージは商品の「顔」です。罫割れによる見た目の不良は、エンドユーザーからの印象を悪化させるため、納品先からの厳しいクレームや、最悪の場合は取引停止に直結します。 - 耐荷重・強度の著しい低下
段ボール本来の役割である「内容物の保護」ができなくなります。表面が割れているということは、そこから箱が崩れやすくなることを意味し、流通過程での破損事故を引き起こす原因となります。
品質を担保し、顧客からの信頼を守るためにも、罫割れ対策は製造現場における最重要課題の一つと言えます。
2.【資材編】抜型資材・溝切テープの見直しによる抜本的改善策
「機械の調整はやり尽くした」「これ以上圧力をいじると別の不具合が出る」という場合、機械調整の限界を迎えている可能性があります。 その際は、使用している抜型資材や溝切テープを見直すことが、最も近道かつ抜本的な解決策となります。以下の症状に合わせて、適切な資材を選択しましょう。
溝幅が狭く、紙の逃げ場がない場合
折り曲げる際に紙が突っ張って割れる場合、溝切テープの幅が狭すぎることが考えられます。まずは、溝切テープのサイズが適切か、以下の「溝切テープのサイズ選定の公式」に当てはめて確認します。
【基本の公式:シトーテープ(溝切テープ)選定】
■ コートボール(板紙)の場合
- シトーの厚さ = 抜く紙の厚さ
- シトーの溝幅 = 抜く紙の厚さ × 1.5 + 筋刃の厚さ
■ 段ボールの場合
- シトーの厚さ = 圧縮したときの段ボールの厚さ
- シトーの溝幅 = 圧縮したときの段ボールの厚さ × 2.0 + 筋刃の厚さ
改善策: 現在使用している溝切テープの幅を0.1〜0.2mm広く設定してみてください。段ボールが180度折りされる箇所の周辺では、深さも0.1mm深くすると余裕が生まれます。
おすすめ製品:『シトーテープ』
溝幅と厚みの公差が±0.02mm以下という極めて高い寸法精度を誇り、世界中の現場で選ばれている溝切テープです。ロットに応じた4種類の耐久性グレードを揃えており、緻密な溝幅調整を可能にします。
▶ シトーテープの詳細・サイズ展開についてはこちら
3.【テクニック編】症状でわかる「抜圧・筋刃」の調整ポイント
環境や素材に問題がない場合、次に確認すべきは機械のセッティングです。まずは基本となる「筋刃の高さ選定の公式」が守られているかを確認してください。
【基本の公式:筋刃の高さ】
筋刃の高さ = 切刃の高さ - 抜くシート厚み (段ボールは圧縮した厚み)
この公式をベースにした上で、「どのタイミングで割れるか」によって微調整を行います。
① 「シートを抜いたとき」にすでに割れている場合
打ち抜いた直後、平らな状態の時点ですでに罫が割れている場合、過剰な圧力がかかっていることが原因です。
- 原因: 加圧が強すぎる、または筋刃(すじば)が高すぎる。
- 対策: 全体的な抜圧を弱めるか、筋刃の高さを下げる調整を行ってください。
② 「シートを折ったとき」に割れる場合
抜いた直後は綺麗でも、製函時など「折り曲げたタイミング」でライナーが割れてしまうケースです。
- 原因: 溝に対する圧力が足りず、紙がしっかりと押し込まれていない(折り筋が甘い)。
- 対策: 筋刃の高さを上げる、または適正な圧力(抜圧)をかけることで、深く確実な折り目をつけるように調整します。
③90度以上の折り曲げで紙が引っ張られて割れる場合
段ボールシートを抜いて折り曲げる際、罫線部分に強いテンションがかかって割れてしまう現象に対する抜本的な対策です。広い範囲で段ボールをつぶすことで、紙を引っ張る力を生んだコンタクトポイントの距離を離すことができます。これにより、90°以上に曲げても接触することがなく、紙を引っ張る力が生まれないので、罫割れを防ぐことができます。
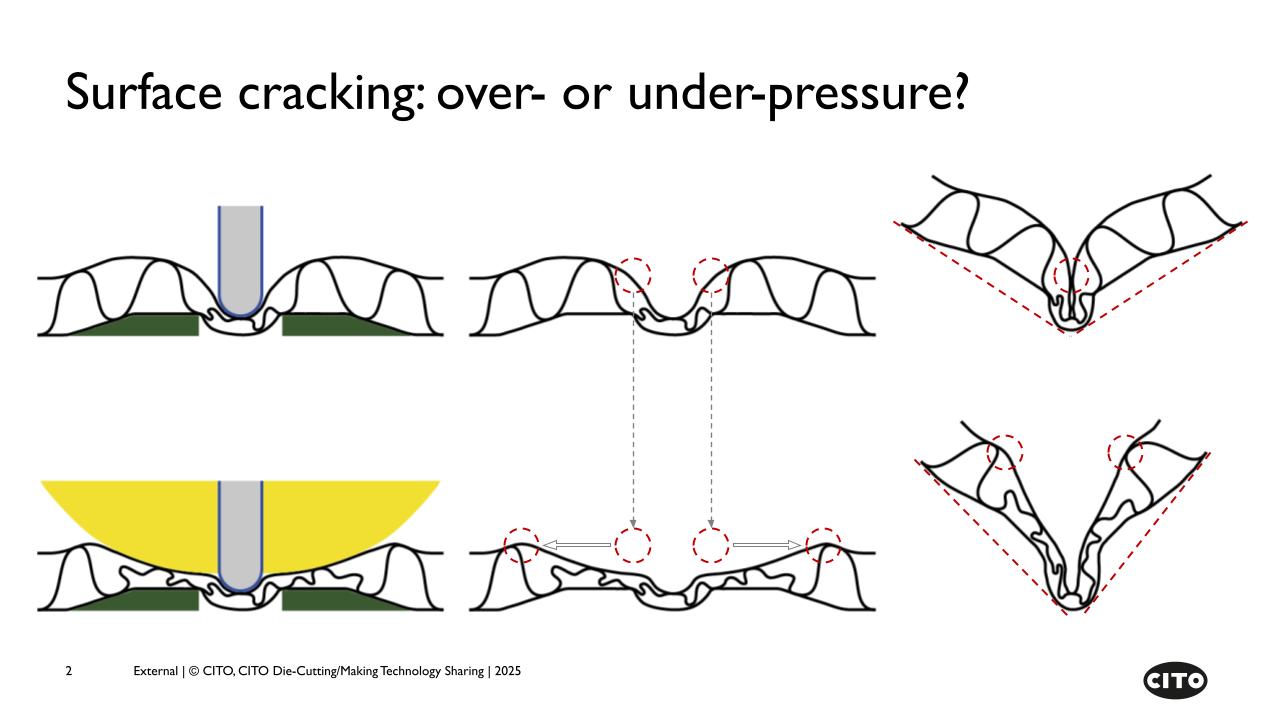
改善策: 筋を入れる際、コルク等の資材を用いて広い範囲で段ボールをしっかりと押し潰すことが重要です。
おすすめ製品:『スタンドコルク』『ネオコルク』
優れたクッション性で広範囲のシートを的確にホールド・圧縮し、折り曲げ時の張力を逃がします。
▶ シートを安定させるコルク材の詳細はこちら
④180度折りで、上下ライナーへの負荷が大きい場合
厚みのある段ボールを180度折り曲げる際、外側・内側のライナーには強烈な引っ張り・圧縮の負荷がかかります。
改善策: 筋押しと同時に的確に紙を圧縮し、張力を軽減してくれる「180度折り専用」の特殊ラバーを、お使いのベニヤ板の厚みに合わせて使用します。
おすすめ製品①:『シトー C/3』(主に18mmベニヤ用)
段ボールの波(フルート)の影響を受けず、強すぎる圧力を逃がして狙い通りの位置で美しく折ることができます。シトーテープとの併用でさらに高い効果を発揮します。
▶ 180°折り特化!シトー C/3の詳細はこちら
おすすめ製品②:『シトークリーズラバー』(16mm、15mmベニヤ用)
16mmや15mmベニヤを使用する際の、難易度の高い180度折りに対応した専用ゴムです。特にダブル段の紙巾方向における折りズレや貼り合わせ不良の解消に絶大な効果を発揮します。
▶ ダブル段の折りズレ解消に!クリーズラバーの詳細はこちら
リード罫やミシン刃の周辺が割れる場合
切刃の衝撃で周辺の中芯が潰れきらず、ライナーが引っ張られて割れる現象です。
改善策: 切刃が紙に入る「前」に、中芯を平らに潰して状態を綺麗に保つことが重要です。
おすすめ製品:『ソリッドラバーD/5』
切刃よりも0.2mm高いサイズのラバーを使用することで、刃が入る直前にシートをフラットに圧縮。紙が引っ張られるのを防ぎ、刃の周辺を美しく仕上げます。
▶ 切刃周辺の割れを防ぐソリッドラバーの詳細はこちら
4. 罫割れを引き起こす「環境・素材」の落とし穴
罫割れの原因を探る上で、まず見直すべきは「紙の水分量」です。
紙は生き物のような素材であり、乾燥して水分が少なくなるほど硬くなり、曲げ加工に対する柔軟性(伸縮性)が失われるという性質を持っています。 パルプの配合量やライナーの等級によっても割れやすさは変わりますが、特に空気が乾燥する冬季は、紙自体の水分が奪われるため罫割れリスクが跳ね上がります。
【現場でできる環境対策】
罫割れを防ぐための理想的な環境は以下の通りです。
- 工場内の相対湿度:40%〜65%
- シート(紙)の水分量:7~10%
まずは「現在のシートがどのくらい乾燥しているか」を感覚ではなく、正確な数値として把握することが解決の第一歩となります。 こうした日々の水分管理をスムーズに行うために、現場に一台あると非常に便利なのが専用の測定器です。
おすすめ製品:『紙・段ボール水分計』
シートに押し当てるだけで、瞬時に水分率をデジタル計測できるポータブル型の水分計です。加工前の原紙の状態チェックはもちろん、罫割れトラブルが発生した際に「環境(紙の乾燥)が原因」なのか「機械(抜圧などのセッティング)が原因」なのかを、素早く的確に切り分ける強力なツールとなります。
▶ トラブルの原因切り分けに!紙・段ボール水分計の詳細はこちら
まとめ
罫割れは、湿度管理、機械のセッティング、そして「用途に合った正しい資材の選択」の3つを組み合わせることで、劇的に改善できます。 「うちの機械や扱う素材には、どの資材が合っているのか分からない」とお悩みの際は、ぜひ弊社までお気軽にご相談ください。現場の状況を丁寧にヒアリングし、最適な抜型用資材をご提案させていただきます。

